Почему вертикально фрезерный станок с чпу по металлу становится стандартом для сложных деталей в 2026 году
Рынок металлообработки переживает фундаментальный сдвиг. Если еще пять лет назад выбор между токарным и фрезерным оборудованием был очевиден, то сегодня границы стираются. Запрос на вертикально фрезерный станок с чпу по металлу растет не из-за моды, а из-за жестких требований к точности корпусных деталей, которые невозможно обеспечить на классических горизонтальных центрах без многократных переустановок. В 2026 году ключевым фактором конкурентоспособности становится не просто скорость снятия стружки, а способность выполнить полный цикл обработки за один установ.
Мы наблюдаем эту тенденцию в работе с клиентами из автомобильного сектора и производителей энергетического оборудования. Ошибка в выборе типа станка на этапе проектирования производственной линии стоит компаниям от 15% до 30% бюджета на внедрение из-за простоев и брака. Вертикальная компоновка, традиционно считавшаяся нишевой для пресс-форм, теперь доминирует в серийном производстве благодаря улучшенной системе отвода стружки и доступности инструмента.
В этой статье мы разберем, как выбрать оборудование, которое окупится за 18–24 месяца, а не будет простаивать из-за сложности настройки. Мы опираемся на опыт интеграции более 6000 единиц оборудования и анализ реальных производственных задач, стоящих перед российскими и международными заводами в текущих экономических условиях.
Ключевые технические параметры: на что смотреть кроме цены
Выбор станка начинается не с бренда, а с анализа геометрии детали. Однако большинство закупщиков совершают одну и ту же ошибку: они смотрят только на размер рабочего стола. Это критично, но недостаточно. Давайте разберем параметры, которые действительно влияют на итоговое качество детали и срок службы оборудования.
Жесткость конструкции и материал станины
Вертикально фрезерный станок с чпу по металлу подвергается значительным боковым нагрузкам, особенно при обработке стали твердостью выше 45 HRC. Станина из серого чугуна (класс прочности не ниже HT300) является обязательным минимумом. Но важнее то, как эта станина обработана.
В нашей практике мы сталкивались с случаями, когда новые станки теряли геометрическую точность через полгода работы. Причина крылась не в износе направляющих, а в остаточных напряжениях металла, которые не были сняты при литье и старении. Качественный производитель выдерживает отливки станины естественным образом не менее 6 месяцев или использует термическое старение. При выборе оборудования всегда запрашивайте протокол испытаний на стабильность геометрии после термоциклирования. Если поставщик не может предоставить эти данные, риск покупки “сырого” металла слишком высок.
Система подачи СОЖ и отвод стружки
Для вертикальных центров отвод стружки — это ахиллесова пята. Гравитация работает против вас: стружка падает прямо на стол и деталь. Неправильная организация этого процесса приводит к тому, что стружка попадает под инструмент, вызывая микросколы и ломая дорогие фрезы.
Обратите внимание на конструкцию стола. Идеальное решение — стол с широкими каналами для стока СОЖ и встроенными соплами высокого давления (70 бар и выше), направленными непосредственно в зону резания. Система должна обеспечивать принудительный смыв стружки в конвейер. Дешевые модели часто экономят на насосах СОЖ, используя стандартные 10-барные системы, которых недостаточно для глубокой обработки карманов. Это приводит к повторному резанию стружки и ухудшению шероховатости поверхности Ra с требуемых 1.6 мкм до 3.2 мкм и хуже.
Точность позиционирования и компенсация ошибок
Паспортная точность позиционирования (например, ±0.005 мм) и реальная точность обработки — разные вещи. Реальная точность зависит от системы компенсации тепловых деформаций. Шпиндель и шарико-винтовые передачи (ШВП) нагреваются во время работы, расширяясь и меняя геометрию станка.
Современный вертикально фрезерный станок с чпу по металлу должен иметь систему охлаждения ШВП и шпинделя, а также программную компенсацию теплового дрейфа. В оборудовании, которое мы поставляем, датчики температуры устанавливаются в критических узлах, и ЧПУ автоматически вносит коррективы в координаты. Без этой функции вы не сможете держать допуск IT7 на длинных сериях деталей без постоянной ручной подналадки.
Сравнение вертикальных и горизонтальных центров: когда вертикаль выигрывает
Часто возникает вопрос: почему бы не купить горизонтальный обрабатывающий центр (HMC), если он лучше отводит стружку? Ответ кроется в экономике и специфике задач. Горизонтальные центры дороже на 40–60%, требуют больше места и сложной оснастки. Вертикальные центры (VMC) предлагают лучший баланс стоимости владения для большинства задач.
| Параметр сравнения |
Вертикальный обрабатывающий центр (VMC) |
Горизонтальный обрабатывающий центр (HMC) |
| Стоимость оборудования |
Низкая/Средняя. Оптимально для малого и среднего бизнеса. |
Высокая. Требует значительных капвложений. |
| Занимаемая площадь |
Компактная. Меньше footprint на квадратный метр продукции. |
Требуется больше места для обслуживания и загрузки. |
| Отвод стружки |
Требует мощной системы СОЖ высокого давления. |
Естественный гравитационный отвод (преимущество). |
| Доступность оператора |
Высокая. Легкая настройка и контроль процесса. |
Затруднена. Требуется подъем механизмов или ям. |
| Типичные детали |
Крышки, корпуса, плиты, формы, детали с плоскостной обработкой. |
Сложные корпусные детали со всех сторон, кубические заготовки. |
| Время переналадки |
Быстрое. Простая установка тисков или приспособлений. |
Длительное. Сложная система паллет и нулевой точки. |
Как видно из таблицы, вертикально фрезерный станок с чпу по металлу выигрывает в гибкости. Для предприятий, работающих с широкой номенклатурой деталей средними сериями (от 50 до 5000 штук), VMC является безальтернативным выбором. Горизонтальные центры окупаются только при массовом производстве однотипных сложных корпусов, где время смены паллеты критично.
Один из наших клиентов, производитель насосного оборудования, изначально планировал закупку горизонтальных центров. После аудита их производственной программы мы показали, что 80% их деталей — это плоские крышки и фланцы, которые идеально обрабатываются на вертикалях. Переход на VMC позволил им сократить капитальные затраты на 45% и увеличить выпуск за счет более быстрой переналадки.
Интеграция автоматизации: тренды 2026 года
В 2026 году покупка “голого” станка становится анахронизмом. Рынок требует готовых ячейк. Автономная работа в течение 8–24 часов без участия оператора — это новый стандарт эффективности. Вертикальные центры легче всего интегрируются с роботизированными комплексами благодаря открытому доступу к рабочей зоне сверху.
Роботизация и паллетирование
Наиболее популярное решение — установка промышленного робота или портального загрузчика рядом со станком. Для вертикальных станков это проще, чем для горизонтальных, так как не требуется сложный механизм смены паллет внутри станка. Робот берет заготовку со склада, устанавливает в тиски, и после обработки возвращает её.
Ключевой момент здесь — интерфейс связи. Станок и робот должны обмениваться данными в реальном времени. Современные контроллеры поддерживают протоколы OPC UA, что позволяет интегрировать оборудование в единую цифровую экосистему завода. Если станок не поддерживает удаленный мониторинг состояния шпинделя и осей, вы теряете возможность предиктивного обслуживания.
Опыт АО Гуандун Яшу Интеллектуальные Технологии в автоматизации
АО Гуандун Яшу Интеллектуальные Технологии (биржевой код 874026) демонстрирует подход, где станок рассматривается как часть системы. Основанная в 2015 году, но опирающаяся на 40-летний инженерный опыт своих команд, компания специализируется именно на комплексных решениях. В их портфеле есть не просто станки, а готовые автоматизированные линии.
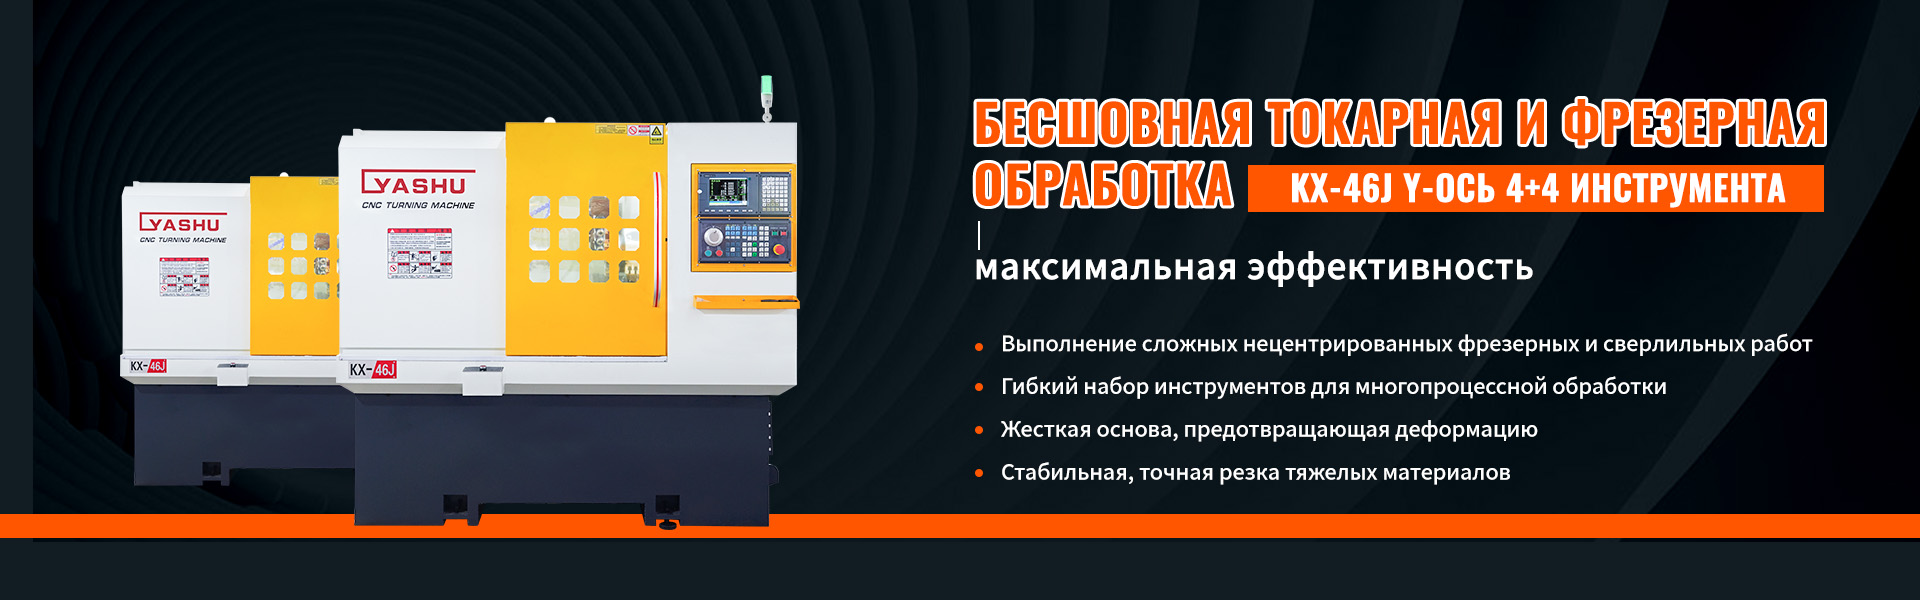
Например, для сектора электромобилей, где требуется высочайшая точность обработки клемм аккумуляторов, Яшу предлагает специализированные решения. Их обрабатывающие центры серии YS (YS-850, YS-1090, YS-650) и токарно-фрезерные станки KX-46J разработаны с учетом возможности легкой интеграции в автоматизированные потоки. Высокая жесткость конструкции этих машин, подтвержденная испытаниями на базе площадью 20 000 м², обеспечивает стабильность при круглосуточной работе робота-загрузчика. Это пример того, как производитель заранее закладывает потенциал для автоматизации в конструкцию вертикально фрезерного станка с чпу по металлу и родственных ему систем.
Важно понимать: автоматизация не прощает ошибок в базовой механике. Если станок вибрирует или имеет люфт, робот будет просто быстрее производить брак. Поэтому при выборе автоматизированной ячейки сначала убедитесь в качестве механической части станка, и лишь затем подбирайте робота.
Отраслевые особенности: электромобили и аэрокосмос
Разные отрасли диктуют разные требования к оборудованию. Универсального станка “для всего” не существует. Давайте рассмотрим два ключевых сегмента, драйвящих спрос на современное оборудование.
Производство компонентов для электромобилей (EV)
Батарейные блоки и корпуса инверторов требуют обработки больших алюминиевых плит. Здесь критичны два фактора: скорость съема материала и отсутствие температурных деформаций. Алюминий легко обрабатывается, но требует огромных объемов СОЖ для вымывания стружки.
Для таких задач подходят станки с высокооборотистыми шпинделями (12 000 – 20 000 об/мин) и большим рабочим столом. Модельный ряд, включающий такие решения, как обрабатывающий центр YS-1090 от Яшу, показывает высокую эффективность в этом сегменте. Большой ход по оси Z позволяет использовать длинные фрезы для обработки глубоких карманов батарейных отсеков без смены инструмента. Кроме того, специальная защита от попадания алюминиевой пыли на направляющие и электронику является обязательным требованием, так как алюминиевая пудра электропроводна и может вызвать короткое замыкание.
Аэрокосмическая отрасль и энергетика
Здесь преобладают труднообрабатываемые материалы: титан, инконель, жаропрочные стали. Главная проблема — вибрации и нагрев инструмента. Вертикальный станок должен обладать массивной чугунной станиной и прямым приводом осей (Direct Drive) или высококачественными ШВП с предварительным натягом.
Для аэрокосмоса важна также сертификация и прослеживаемость. Оборудование должно позволять вести цифровой протокол обработки каждой детали. Станки серии KX, включая токарно-фрезерные модели с Y-осью, демонстрируют необходимую для этого точность позиционирования. Наличие Y-оси позволяет выполнять фрезерование не по центру детали, что критично для сложных лопаток и элементов крепления двигателей.
Логистика и ввод в эксплуатацию: скрытые риски импорта
Покупка станка за рубежом — это не только оплата инвойса. Это сложный логистический процесс, где ошибки стоят дорого. Многие забывают, что станок с ЧПУ — это прецизионный инструмент, чувствительный к ударам и влаге.
Упаковка и транспортировка
Стандартная деревянная обрешетка не подходит для станков весом от 5 тонн. Необходима многоуровневая система защиты. Опыт АО Гуандун Яшу Интеллектуальные Технологии показывает правильный подход: каждый станок герметично упаковывается в водонепроницаемую промышленную мембрану. Это защищает электронику и направляющие от конденсата, который неизбежно образуется при перепаде температур во время морских перевозок.
Далее станок обвязывается высокопрочной лентой и помещается в индивидуальный фумигированный деревянный ящик. Внутри контейнера он надежно закрепляется. Такая система гарантирует, что по прибытию на завод вам не придется тратить недели на восстановление геометрии, нарушенной при тряске в пути. Мы видели случаи, когда сэкономленные на упаковке $500 превращались в $5000 расходов на выравнивание станины лазерным интерферометром.
Пусконаладочные работы (PNR)
Прибытие станка — это начало, а не конец. Пусконаладка включает:
- Распаковку и очистку от консервационной смазки.
- Установку на фундамент (виброопоры или анкерное крепление).
- Подключение электричества, воздуха и СОЖ.
- Геометрическую калибровку осей.
- Тестовую обработку эталонной детали.
Критически важно наличие технической поддержки на русском языке. Возможность получить консультацию инженера по видеосвязи в течение 24 часов решает большинство проблем. Компания Яшу позиционирует себя как партнер, предоставляющий не только оборудование, но и сервисное сопровождение, включая обучение персонала. Это снижает риск простоя оборудования из-за ошибок операторов на начальном этапе.
Часто задаваемые вопросы
Какой класс точности необходим для серийного производства?
Для большинства задач машиностроения достаточно точности позиционирования ±0.005 мм и повторяемости ±0.003 мм. Если вы изготавливаете прецизионные пресс-формы или аэрокосмические детали, требуйте класс точности P4 или выше для шарико-винтовых передач и наличие линейных энкодеров на осях. Для черновой обработки корпусных деталей достаточно стандартного класса P5.
Можно ли обрабатывать сталь на станке, предназначенном для алюминия?
Технически — да, но с ограничениями. Станки для алюминия обычно имеют высокоскоростные шпиндели (12k+ об/мин) с низким крутящим моментом. Для стали нужен крутящий момент на низких оборотах. Если вы планируете смешанное производство, выбирайте универсальный вертикально фрезерный станок с чпу по металлу с шпинделем 8000–10 000 об/мин и редукторной или ременной передачей, обеспечивающей высокий крутящий момент в нижней зоне оборотов.
Как проверить качество станка перед оплатой?
Настаивайте на проведении тестовой обработки вашей детали (или аналога) на заводе-изготовителе. Запросите видео процесса и отчет о точности полученной детали, измеренной на КИМ (координатно-измерительной машине). Также проверьте наличие сертификатов ISO 9001 у производителя и соответствия стандартам безопасности (CE или эквивалент). Отсутствие возможности провести тест-драйв — красный флаг.
Что лучше: линейные направляющие или направляющие скольжения?
Линейные направляющие (роликовые) обеспечивают высокую скорость перемещения и динамику, что важно для обработки алюминия и сложных 3D-поверхностей. Направляющие скольжения (пластиковые или чугунные) обеспечивают лучшее демпфирование вибраций и высокую жесткость, что предпочтительно для тяжелой обработки стали. Для универсального применения в 2026 году чаще выбирают роликовые линейные направляющие повышенного грузоподъемного класса.
Заключение: стратегия выбора на долгосрочную перспективу
Выбор вертикально фрезерного станка с чпу по металлу в 2026 году — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. Дешевый станок быстро потеряет точность, а его ремонт и простой съедят всю экономию. Смотрите на жесткость станины, качество компонентов (шпиндель, ЧПУ, направляющие) и готовность производителя поддержать вас в интеграции автоматизации.
Такие компании, как АО Гуандун Яшу Интеллектуальные Технологии, показывают, что китайское оборудование вышло на новый уровень качества, конкурируя с европейскими брендами по точности, но оставаясь доступнее по цене. Их фокус на автоматизации и специализированных решениях для EV-сектора говорит о понимании будущих трендов рынка.
Оцените свои текущие задачи, посмотрите на горизонт планирования на 5 лет вперед и выберите оборудование, которое сможет масштабироваться вместе с вашим бизнесом. Правильно выбранный станок станет сердцем вашего цеха, обеспечивая рентабельность и качество на годы.
Если вы готовы обсудить технические требования к вашему будущему оборудованию и получить персонализированное коммерческое предложение, основанное на реальных производственных задачах, мы приглашаем вас к диалогу.
Свяжитесь с нами сегодня для консультации по подбору оптимальной конфигурации станка.